Fabbrica di Materiali per Lucidatura
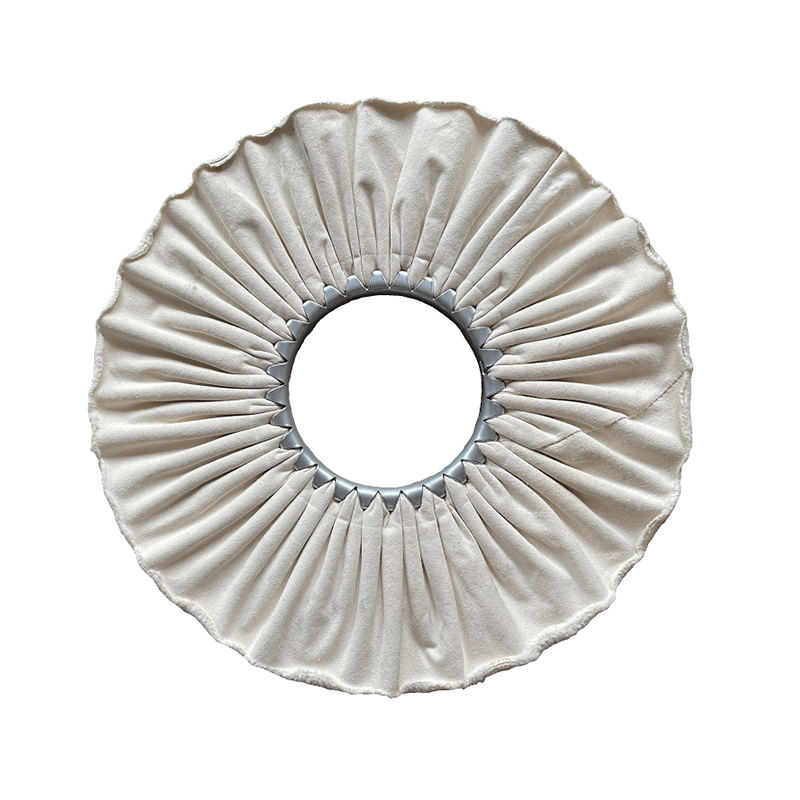
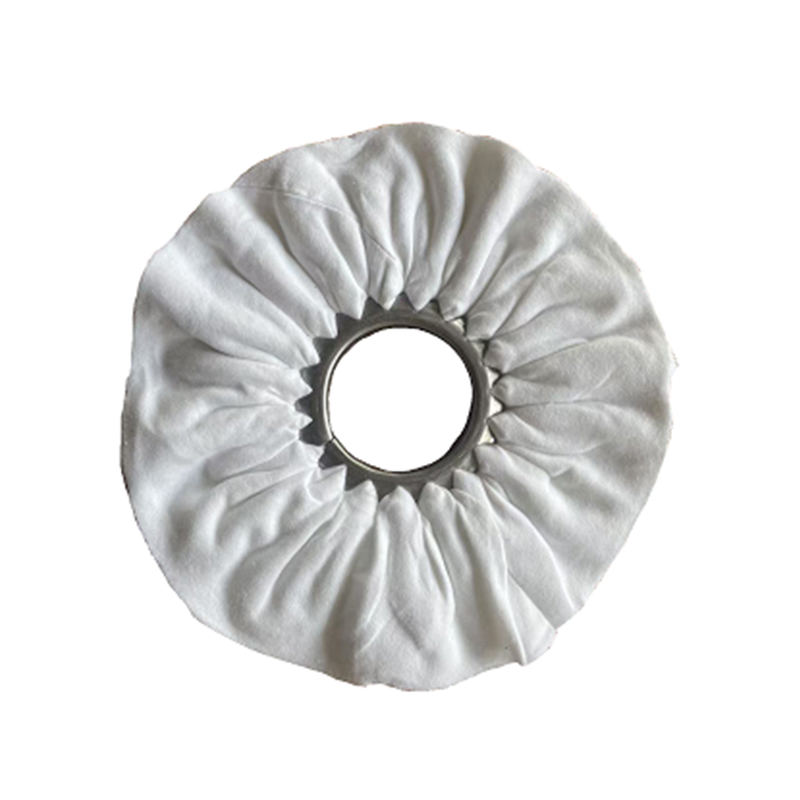
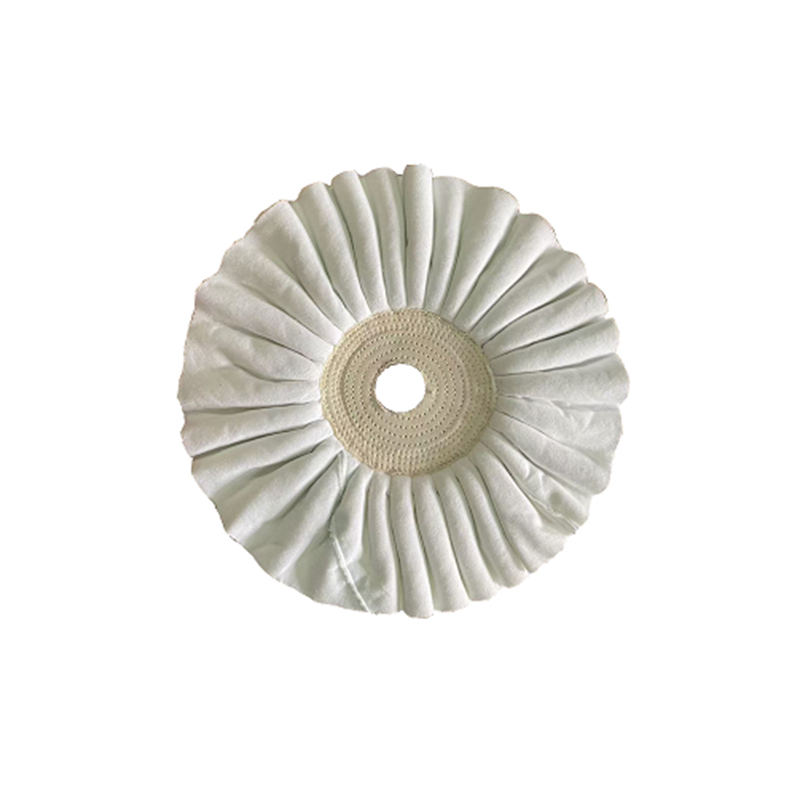
Circa
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
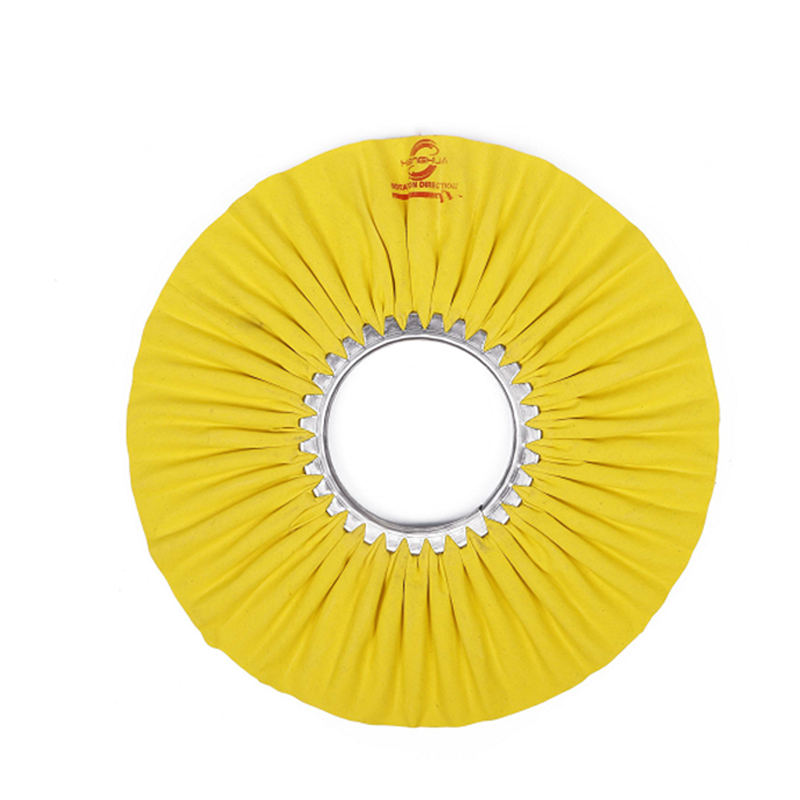
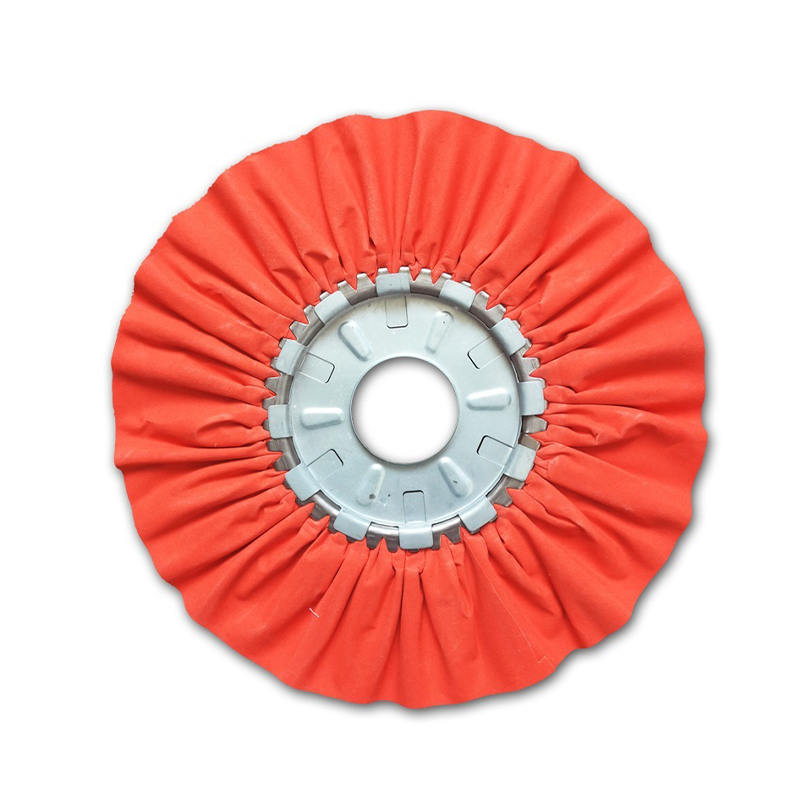
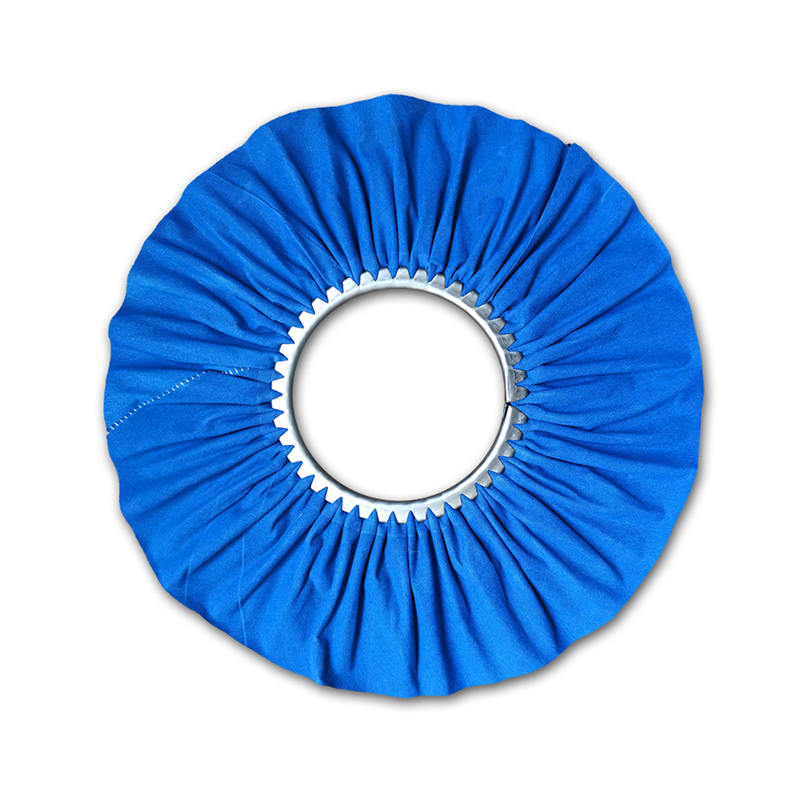
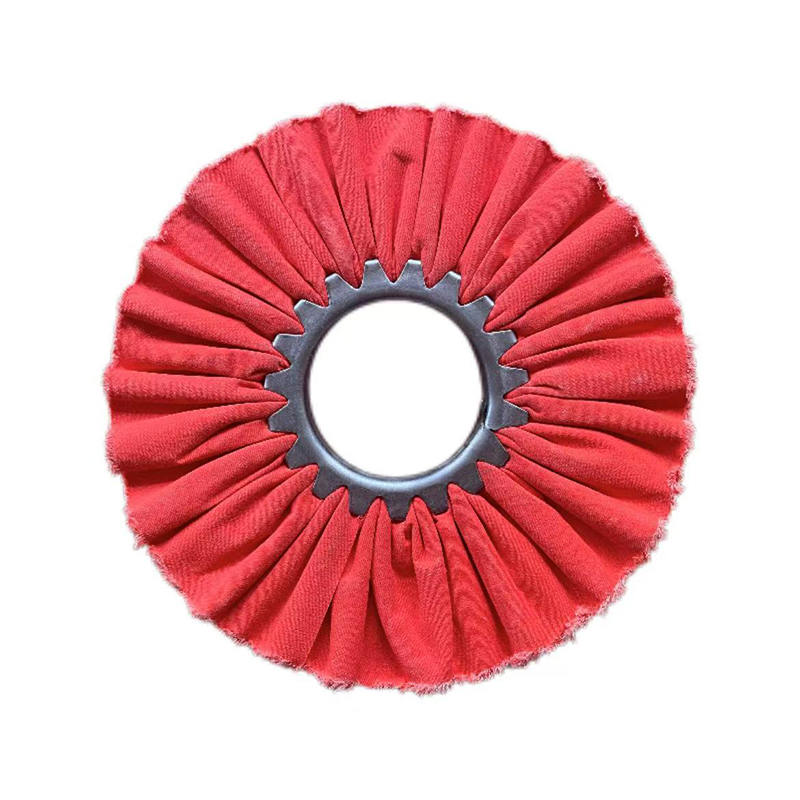
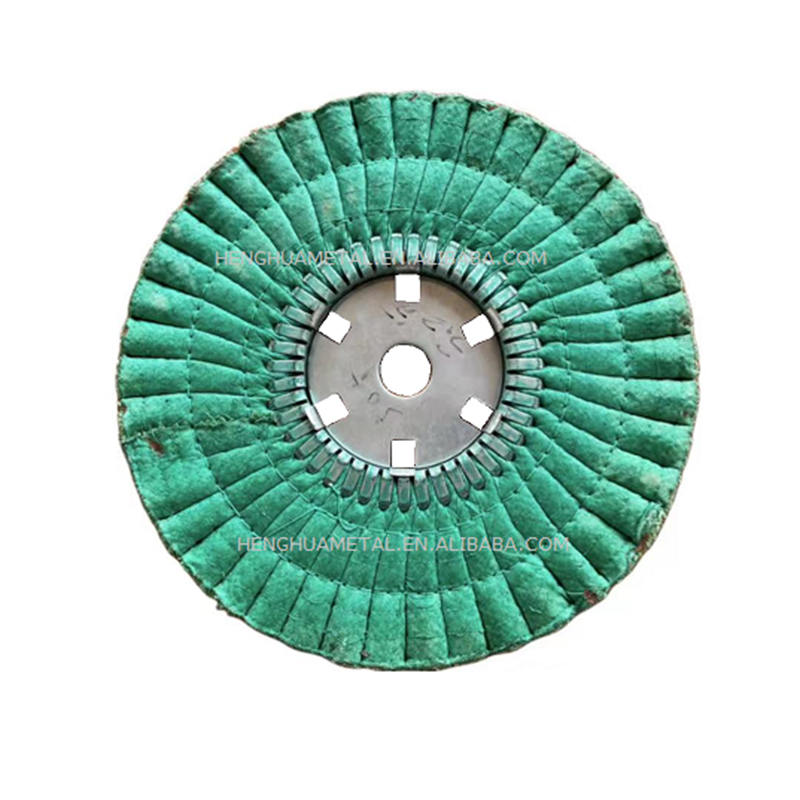
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. si trova a Dongjiaqiao, Jishigang, Distretto di Haishu, Città di Ningbo Bo, Provincia di Zhejiang, Cina. Come fabbrica cinese di ruote per lucidatura, composti per lucidatura e materiali per lucidatura, Henghua Metal Surface Treatment Technology Co., Ltd. fornisce vari materiali per lucidatura personalizzati. L'azienda è stata fondata nel 2016, con una superficie di stabilimento di 3.500 metri quadrati, più di 10 set di attrezzature avanzate per la produzione di ruote in panno, 2 linee completamente automatiche di inscatolamento, e può personalizzare la produzione di ruote in panno a vento di vari tipi e dimensioni. Ruota ma, cera per lucidatura, ruota chiye, pasta per lucidatura metalli e altri prodotti, i clienti sono in tutto il Sud America, Stati Uniti, Europa, Medio Oriente, ecc. Negli ultimi anni, l'azienda ha continuamente innovato per migliorare l'efficienza lavorativa dei materiali per lucidatura, e ha ottenuto il riconoscimento dei clienti. Benvenuti i clienti che ne hanno bisogno a chiamare per negoziare una cooperazione!
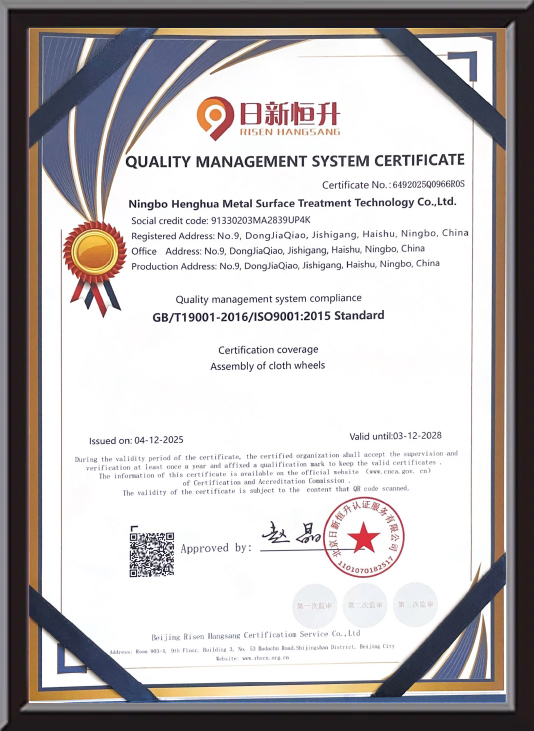
Certificato d'Onore
Feedback dei Messaggi
Prodotti Conoscenza del Settore
A mola lucidante è lo strumento principale in qualsiasi processo di finitura superficiale dei metalli, ma le sue prestazioni dipendono interamente dal composto lucidante abbinato ad esso e alla più ampia selezione di materiali lucidanti adattato al pezzo e all'obiettivo di finitura. Insieme, questi tre elementi formano un sistema completo che determina se la superficie finale soddisfa le specifiche ottiche, funzionali o decorative. Questa pagina illustra il funzionamento di ciascun componente, i vantaggi di un sistema di lucidatura ben abbinato e le risposte alle domande più comuni degli acquirenti e degli ingegneri del settore manifatturiero.
Come funziona una mola lucidante
Una mola lucidante funziona ruotando ad alta velocità mentre la sua superficie, tipicamente tessuto, sisal, feltro o fibra composita, trasporta un composto lucidante abrasivo contro il pezzo in lavorazione. Le particelle abrasive presenti nella mescola effettuano microtagli: rimuovono microscopiche irregolarità superficiali lasciate dalla molatura o dalla lavorazione meccanica, riducendo progressivamente la rugosità superficiale (valore Ra) fino al raggiungimento della finitura desiderata.
Il processo viene generalmente eseguito in due o tre fasi. A composto da taglio su una ruota in sisal o cucita a spirale rimuove prima i graffi più grossolani; un composto di finitura su una ruota in tessuto più morbido poi affina la superficie fino a ottenere una finitura a specchio o satinata. La durezza della mola, la velocità di rotazione (tipicamente tra 1.200 e 3.600 giri/min a seconda del materiale) e il grado di abrasivo composto sono calibrati insieme per corrispondere alle specifiche Ra target per ciascun substrato.
Vantaggi chiave di un sistema di materiali lucidanti abbinati
- Qualità di finitura superficiale costante: L'abbinamento del tipo di mola lucidante corretto con un composto formulato appositamente riduce la varianza Ra tra i lotti, che è fondamentale per hardware decorativo, strumenti medici e componenti a contatto con gli alimenti.
- Fasi di lavorazione ridotte: Un sistema di materiali lucidanti ben abbinato può consolidare tre fasi di levigatura in due passaggi di lucidatura, riducendo i tempi del ciclo fino al 30% su linee di produzione ad alto volume.
- Costo dei materiali di consumo inferiore per parte: Il corretto abbinamento tra mescola e ruota previene l'usura prematura della ruota e lo spreco di mescola, prolungando la durata utile della ruota e riducendo il costo per pezzo lucidato.
- Formulazioni ecocompatibili: I moderni composti lucidanti progettati per applicazioni idrosolubili o a basso contenuto di COV riducono l'inquinamento atmosferico dell'officina e sono conformi agli standard ambientali del mercato di esportazione.
Tipi di mole lucidanti e loro applicazioni
La scelta della struttura giusta della mola è la prima decisione in qualsiasi specifica sui materiali lucidanti. La tabella seguente riassume i tipi di ruote più comuni e i casi d'uso consigliati.
| Tipo di ruota | Materiale | Migliore applicazione | Grado composto tipico |
|---|---|---|---|
| Ruota in sisal | Fibra di sisal naturale | Taglio pesante su acciaio, getti di ghisa | Composto da taglio grosso/medio |
| Panno cucito a spirale | Mussola di cotone, strati cuciti | Taglio intermedio su ottone, alluminio | Composto da taglio medio |
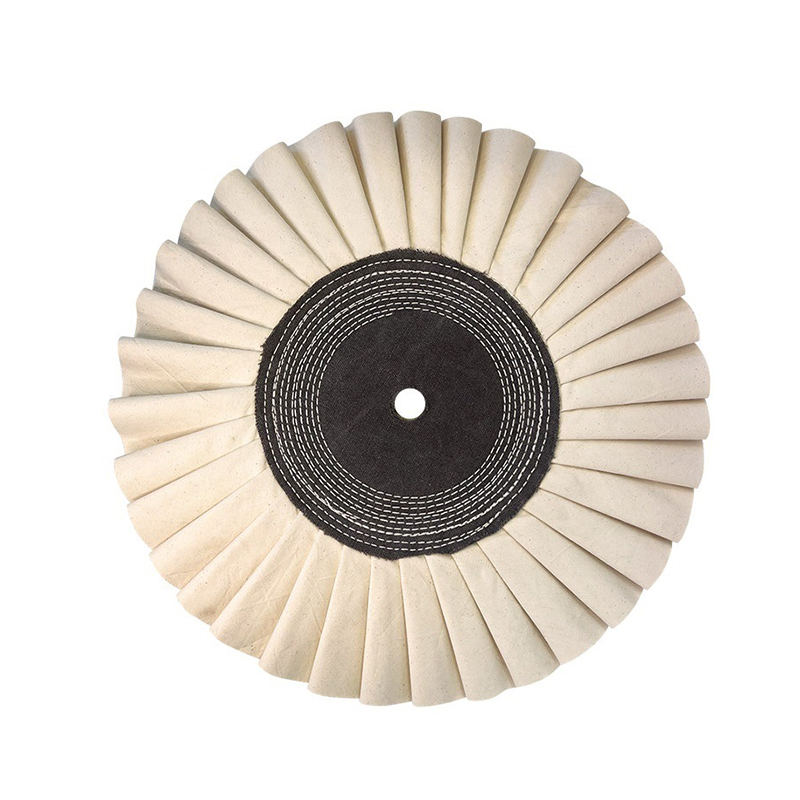
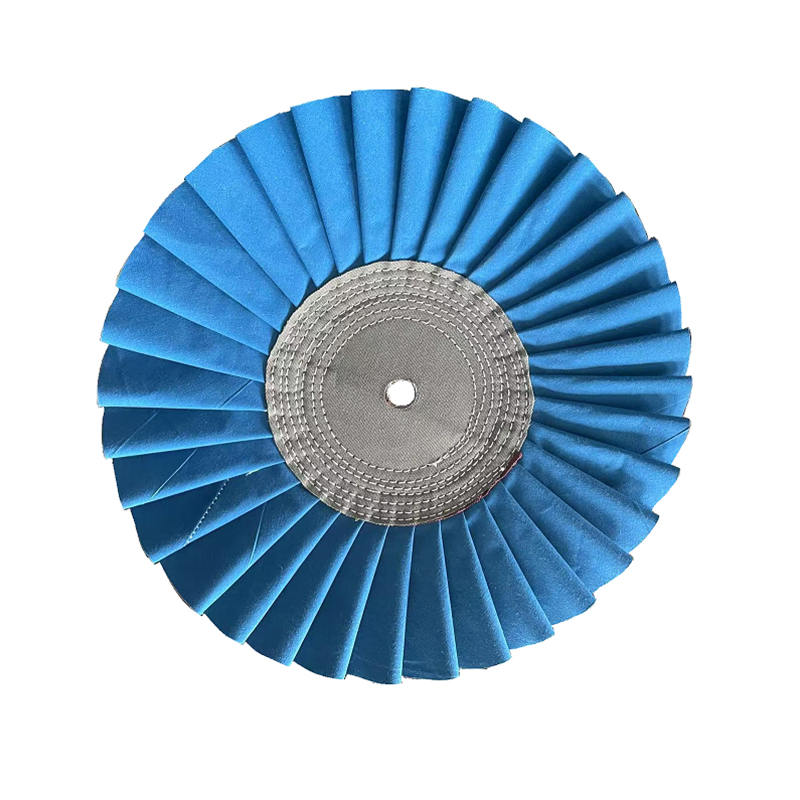
| Panno con piega sciolta | Cotone morbido, costruzione ampia | Lucidatura finale del colore, finitura a specchio | Finitura fine/composito colore |
| Ruota in feltro | Feltro di lana compressa | Superfici ottiche, parti piane di precisione | Pasta lucidante ultrafine |
Formulazione e selezione dei composti lucidanti
Un composto lucidante è costituito da particelle abrasive (tipicamente ossido di alluminio, ossido di cromo o carburo di silicio), un legante (grasso, cera o base solubile in acqua) e additivi prestazionali che controllano la generazione di calore e la lubrificazione della superficie durante il taglio. La dimensione delle particelle abrasive, misurata in micron, determina direttamente il livello di rimozione dei graffi superficiali e il valore Ra finale ottenibile.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., fondata nel 2016, si dedica alla ricerca, allo sviluppo e all'innovazione di composti lucidanti e relativi materiali lucidanti su misura per l'industria manifatturiera globale. Attraverso continui investimenti nei processi, inclusa l’introduzione di linee di produzione di conserve completamente automatiche nel 2020, l’azienda garantisce la consistenza abrasiva lotto per lotto, che riduce direttamente la variazione della finitura superficiale sulle linee di produzione ad alto volume.
Per la corrispondenza del substrato, la regola generale è: i metalli più duri richiedono abrasivi più duri a velocità inferiori , mentre i metalli teneri non ferrosi (alluminio, ottone, rame) funzionano meglio con gradi abrasivi più morbidi a velocità moderata per evitare la raccolta di materiale sulla superficie della mola.
Domande frequenti
Q1: posso usare lo stesso composto lucidante su metalli diversi?
Non in modo affidabile. Ogni substrato metallico ha una durezza e una sensibilità termica diverse. Un composto formulato per l'acciaio inossidabile contiene particelle abrasive più dure che possono graffiare l'alluminio morbido e lasciare residui nei pori dell'ottone. Per le linee di produzione di materiali misti, utilizzare composti specifici per il substrato e dedicare ruote lucidanti separate a ciascun materiale per prevenire la contaminazione incrociata.
Q2: Come faccio a sapere quando è necessario sostituire una mola lucidante?
Gli indicatori chiave includono: velocità di taglio ridotta (tempo ciclo più lungo per lo stesso obiettivo Ra), vetrificazione visibile della superficie della mola dove il composto non si carica più correttamente, finitura superficiale irregolare sul pezzo o riduzione misurabile del diametro della mola oltre il 20% della dimensione originale. Le ruote smaltate a volte possono essere ripristinate rastrellando la superficie con un ravvivatore, ma le ruote gravemente usurate dovrebbero essere sostituite anziché rivestite ripetutamente.
Q3: Qual è la differenza tra un composto da taglio e un composto di finitura?
A composto da taglio contiene particelle abrasive più grossolane (in genere nell'intervallo 20–80 micron) progettate per rimuovere rapidamente graffi, segni di lavorazione e ossidazione. A composto di finitura (chiamato anche composto colorato o lucidante) utilizza particelle molto più fini (sotto i 10 micron) per rifinire la superficie lasciata dalla fase di taglio in una finitura a specchio o lucida. Utilizzando solo un composto di finitura su una superficie molto graffiata non si otterrà un risultato a specchio: la fase di taglio non può essere saltata.
Q4: I composti lucidanti idrosolubili sono adatti alle linee di produzione automatizzate?
Sì, e sono sempre più preferiti per le linee automatizzate grazie alla pulizia più semplice delle parti, alle minori emissioni di COV e alla compatibilità con i sistemi di pulizia post-processo a base acqua. Il compromesso è una durata del composto leggermente inferiore sulla ruota rispetto alle formulazioni a base di cera in ambienti a bassa umidità. Per la lucidatura automatizzata di grandi volumi, si consigliano composti lucidanti idrosolubili con additivi inibitori della corrosione per prevenire la ruggine superficiale sui substrati ferrosi tra le fasi di lavorazione e lavaggio.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. è specializzata nella ricerca e sviluppo e produzione di ruote per lucidatura in panno, cera per lucidatura, ruote per lucidatura liquide e pasta per lucidatura metalli.
Classificazione
Informazioni di Contatto
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, città di Jishigang, distretto di Haishu, città di Ningbo, provincia di Zhejiang, Cina
Resta in Contatto
Copyright © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Ruota per Lucidatura Personalizzata Fabbrica di Composti per Lucidatura Tutti i diritti riservati.